

Kakav je postupak obrade slijepe prirubnice?
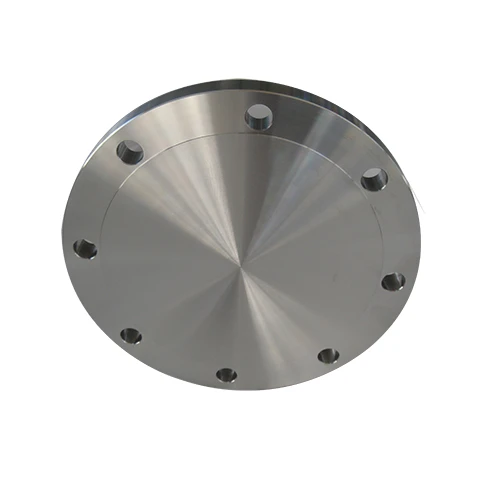
Kao iskusnog dobavljača slijepih prirubnica, često me pitaju o zamršenom procesu strojne obrade iza ovih bitnih komponenti. Slijepa prirubnica je čvrsti disk koji se koristi za zatvaranje kraja cijevi, ventila ili posude, sprječavajući protok tekućine ili plina. Ima ključnu ulogu u raznim industrijama, uključujući naftu i plin, kemijsku preradu i proizvodnju električne energije. U ovom postu na blogu provest ću vas kroz korak po korak proces strojne obrade slijepe prirubnice, bacajući svjetlo na preciznost i stručnost potrebne za proizvodnju visokokvalitetnih proizvoda.
Odabir materijala
Prvi korak u procesu strojne obrade je odabir odgovarajućeg materijala za slijepu prirubnicu. Izbor materijala ovisi o nekoliko čimbenika, kao što su primjena, radni uvjeti i proračun. Uobičajeni materijali koji se koriste za slijepe prirubnice uključuju ugljični čelik, nehrđajući čelik, legirani čelik i mesing. Svaki materijal ima svoja jedinstvena svojstva, poput čvrstoće, otpornosti na koroziju i temperaturne tolerancije. Na primjer, ugljični čelik popularan je izbor za opće namjene zbog svoje visoke čvrstoće i niske cijene, dok je nehrđajući čelik poželjan za korozivna okruženja zbog svoje izvrsne otpornosti na hrđu i oksidaciju.
Rezanje praznine
Nakon odabira materijala, sljedeći korak je rezanje slijepe prirubnice. To se obično radi pomoću stroja za piljenje, poput tračne pile ili kružne pile. List pile je pažljivo odabran na temelju materijala i debljine obrasca kako bi se osigurao čist i točan rez. Slijepi se zatim mjeri i označava kako bi se osiguralo da zadovoljava potrebne dimenzije za slijepu prirubnicu.
Obrada vanjskog promjera
Nakon što je isječak izrezan, sljedeći korak je obrada vanjskog promjera slijepe prirubnice. To se radi pomoću tokarilice, koja je alatni stroj koji rotira obradak dok alat za rezanje uklanja materijal s površine. Tokarilica je opremljena različitim alatima za rezanje, kao što su alati za tokarenje, alati za bušenje i alati za oblaganje, koji se koriste za oblikovanje vanjskog promjera slijepe prirubnice na potrebnu veličinu i završnu obradu. Vanjski promjer obično se strojno obrađuje do tolerancije od ±0,005 inča kako bi se osiguralo pravilno pristajanje s pripadajućom cijevi ili ventilom.
Obrada unutarnjeg promjera
Nakon što je vanjski promjer strojno obrađen, sljedeći korak je obrada unutarnjeg promjera slijepe prirubnice. To se radi pomoću stroja za bušenje, koji je alatni stroj koji koristi alat za rezanje za uklanjanje materijala iz unutrašnjosti izratka. Stroj za bušenje opremljen je raznim alatima za bušenje, kao što su alati za bušenje s jednom točkom i alati za bušenje s više točaka, koji se koriste za oblikovanje unutarnjeg promjera slijepe prirubnice na potrebnu veličinu i završnu obradu. Unutarnji promjer obično se strojno obrađuje do tolerancije od ±0,005 inča kako bi se osiguralo pravilno pristajanje s pripadajućom cijevi ili ventilom.
Bušenje rupa za vijke
Nakon strojne obrade unutarnjeg promjera, sljedeći korak je bušenje rupa za vijke u slijepoj prirubnici. To se radi pomoću preše za bušenje, koja je alatni stroj koji koristi svrdlo za izradu rupa u izratku. Bušilica je opremljena raznim svrdlima, kao što su spiralna i središnja svrdla, koja se koriste za izradu rupa za vijke u slijepoj prirubnici. Rupe za vijke obično se izbuše s tolerancijom od ±0,005 inča kako bi se osiguralo pravilno pristajanje s vijcima.
Suočavanje s prirubnicom
Nakon što su rupe za vijke izbušene, sljedeći korak je okrenuti prema prirubnici. To se radi pomoću stroja za oblaganje, koji je alatni stroj koji koristi alat za rezanje za uklanjanje materijala s površine obratka. Stroj za oblaganje je opremljen raznim alatima za oblaganje, kao što su alati za oblaganje u jednoj točki i alati za oblaganje u više točaka, koji se koriste za stvaranje glatke i ravne površine na rubu. Oblaganje se obično izvodi s tolerancijom od ±0,002 inča kako bi se osiguralo pravilno brtvljenje s pripadajućom cijevi ili ventilom.
Iskošenje rubova
Nakon što je prirubnica okrenuta, sljedeći korak je skošenje rubova slijepe prirubnice. To se radi pomoću stroja za skošenje, koji je alatni stroj koji koristi alat za rezanje za stvaranje skošenog ruba na izratku. Operacija skošenja obično se izvodi do dubine od 0,0625 inča kako bi se spriječilo da rubovi slijepe prirubnice budu oštri i uzrokuju ozljede.
Ispitivanje i inspekcija
Nakon što je proces strojne obrade završen, slijepa prirubnica se podvrgava nizu testova i pregleda kako bi se osiguralo da zadovoljava potrebne standarde kvalitete. Ova ispitivanja i inspekcije uključuju inspekciju dimenzija, inspekciju završne obrade površine, ispitivanje tvrdoće i ispitivanje bez razaranja. Dimenzionalna inspekcija provodi se korištenjem različitih mjernih alata, kao što su čeljusti, mikrometri i mjerači, kako bi se osiguralo da slijepa prirubnica zadovoljava tražene dimenzije. Provjera završne obrade površine izvodi se pomoću uređaja za ispitivanje hrapavosti površine kako bi se osiguralo da je površina slijepe prirubnice glatka i bez nedostataka. Ispitivanje tvrdoće provodi se pomoću uređaja za ispitivanje tvrdoće kako bi se osiguralo da slijepa prirubnica ima potrebnu tvrdoću. Ispitivanje bez razaranja provodi se korištenjem raznih tehnika, kao što su ultrazvučno ispitivanje, ispitivanje magnetskim česticama i ispitivanje tekućim penetrantom, kako bi se otkrili bilo kakvi unutarnji nedostaci u slijepoj prirubnici.
Zaključak
Zaključno, proces strojne obrade slijepe prirubnice složena je i precizna operacija koja zahtijeva visoku razinu vještine i stručnosti. Od odabira materijala do testiranja i inspekcije, svaki korak procesa je ključan za osiguranje kvalitete i performansi slijepe prirubnice. Kao dobavljač slijepih prirubnica, predani smo pružanju visokokvalitetnih proizvoda našim kupcima koji ispunjavaju njihove specifične zahtjeve. Ako imate bilo kakvih pitanja ili trebate više informacija o našim slijepim prirubnicama, nemojte se ustručavati kontaktirati nas. Radujemo se suradnji s vama.
Za više informacija o proračunu debljine slijepe prirubnice prema ASME B16.5, možete posjetitiIzračun debljine slijepe prirubnice ASME B16.5.
Ako ste na tržištu visokokvalitetnih slijepih prirubnica, pozivamo vas da nam se obratite radi detaljnog razgovora o vašim potrebama nabave. Naš tim stručnjaka spreman je pomoći vam u pronalaženju savršenog rješenja za vaš projekt.
Reference
- ASME B16.5 - Cijevne prirubnice i prirubnički spojevi
- Machinery's Handbook, 31. izdanje
- Proizvodno inženjerstvo i tehnologija, 7. izdanje