

Kao iskusan dobavljač slijepih prirubnica, iz prve sam ruke svjedočio kritičnoj ulozi koju ove komponente imaju u raznim industrijskim primjenama. Jedno od najčešće postavljanih pitanja s kojima se susrećem je o postupku lemljenja za slijepe prirubnice. U ovom postu na blogu zadubit ću se u zamršenost ovog procesa, dijeleći uvide i najbolje prakse na temelju svog dugogodišnjeg iskustva u industriji.
Razumijevanje slijepih prirubnica
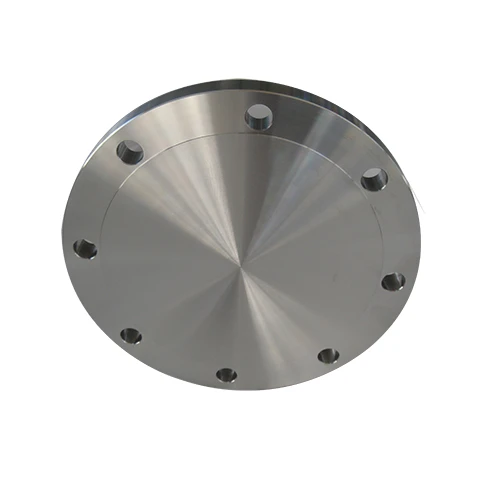
Prije nego što zaronimo u proces lemljenja, uzmimo trenutak da shvatimo što su slijepe prirubnice. Slijepa prirubnica je čvrsti disk koji se koristi za zatvaranje kraja cijevi, ventila ili posude. Omogućuje zabrtvljenu vezu, sprječavajući protok tekućina ili plinova. Slijepe prirubnice obično se koriste u cjevovodima, rafinerijama, kemijskim postrojenjima i drugim industrijskim okruženjima gdje je neophodna pouzdana i nepropusna brtva.
Važnost lemljenja u ugradnji slijepe prirubnice
Lemljenje je ključni korak u postavljanju slijepih prirubnica. Stvara čvrstu i trajnu vezu između prirubnice i cijevi ili posude, osiguravajući siguran spoj bez curenja. Ispravno zalemljena slijepa prirubnica može izdržati visoke pritiske, temperature i mehanička naprezanja, što je čini prikladnom za širok raspon primjena.
Postupak lemljenja za slijepe prirubnice
Postupak lemljenja za slijepe prirubnice obično uključuje sljedeće korake:
1. korak: priprema
Prvi korak u procesu lemljenja je priprema površina koje se spajaju. To uključuje čišćenje prirubnice i cijevi ili posude kako bi se uklonila sva prljavština, masnoća ili slojevi oksida. Čista površina neophodna je za jak i pouzdan lemni spoj. Za čišćenje površina možete koristiti žičanu četku, brusni papir ili kemijsko sredstvo za čišćenje.
Korak 2: Primjena fluksa
Nakon što su površine čiste, sljedeći korak je nanošenje fluksa. Topilo je kemijski spoj koji pomaže ukloniti okside i spriječiti daljnju oksidaciju tijekom procesa lemljenja. Također potiče vlaženje, što je sposobnost lema da se ravnomjerno rasporedi po površinama koje se spajaju. Nanesite topilicu i na prirubnicu i na cijev ili posudu pomoću četke ili dozatora fluksa.
Korak 3: Grijanje
Nakon nanošenja fluksa, sljedeći korak je zagrijavanje površina koje se spajaju. To se može učiniti pomoću plamenika, indukcijskog grijača ili peći. Temperatura potrebna za lemljenje ovisi o vrsti lema koji se koristi. Općenito, temperatura bi trebala biti dovoljno visoka da se lem otopi, ali ne toliko visoka da ošteti prirubnicu ili cijev ili posudu.
Korak 4: Nanošenje lemljenja
Nakon što se površine zagriju na odgovarajuću temperaturu, sljedeći korak je nanošenje lema. Možete koristiti žicu za lemljenje ili pastu za lemljenje. Držite lem na spoju i pustite da se otopi i uđe u razmak između prirubnice i cijevi ili posude. Pobrinite se da lem potpuno ispuni spoj i oblikuje glatku i ravnomjernu kuglicu.
Korak 5: Hlađenje
Nakon nanošenja lema, sljedeći korak je ostaviti spoj da se ohladi. To može potrajati nekoliko minuta, ovisno o veličini spoja i vrsti lema koji se koristi. Nemojte ometati spoj dok se hladi, jer to može uzrokovati pucanje ili lomljenje lema.
Korak 6: Inspekcija
Nakon što se spoj ohladi, zadnji korak je pregled ima li na njemu bilo kakvih nedostataka. Provjerite ima li na spoju pukotina, šupljina ili drugih nedostataka. Možete koristiti vizualni pregled ili nedestruktivnu metodu ispitivanja, kao što je ultrazvučno ispitivanje ili ispitivanje rendgenskim zrakama, za pregled spoja. Ako se pronađu bilo kakvi nedostaci, spoj će možda trebati ponovno zalemiti.
Najbolji postupci za lemljenje slijepih prirubnica
Kako biste osigurali uspješan postupak lemljenja, važno je slijediti ove najbolje prakse:
- Koristite pravi lem:Odaberite lem koji je kompatibilan s materijalima koji se spajaju i zahtjevima primjene. Razmotrite faktore kao što su talište, čvrstoća i otpornost lema na koroziju.
- Kontrolirajte temperaturu:Održavajte odgovarajuću temperaturu tijekom cijelog procesa lemljenja. Pregrijavanje može oštetiti prirubnicu ili cijev ili posudu, dok premalo zagrijavanje može rezultirati slabim i nepouzdanim lemljenim spojem.
- Nanesite pravu količinu fluksa:Koristite pravu količinu topitelja kako biste osigurali pravilno vlaženje i spriječili oksidaciju. Previše fluksa može uzrokovati prekomjerno prskanje i također može ostaviti talog na spoju.
- Temeljito očistite površine:Provjerite jesu li površine koje se spajaju čiste i bez naslaga prljavštine, masnoće i oksida. Čista površina neophodna je za jak i pouzdan lemni spoj.
- Koristite prave alate:Koristite prave alate za posao, kao što je plamenik, indukcijski grijač ili peć. Provjerite jesu li alati u dobrom radnom stanju i odgovaraju li veličini i vrsti spoja koji se lemi.
Dodatna razmatranja
Uz sam proces lemljenja, postoji nekoliko drugih čimbenika koje treba uzeti u obzir pri radu sa slijepim prirubnicama. Jedan važan aspekt je debljina slijepe prirubnice, koja se može izračunati pomoću standarda ASME B16.5. Za više informacija o proračunu debljine slijepe prirubnice prema ASME B16.5, možete posjetitiIzračun debljine slijepe prirubnice ASME B16.5.
Zaključak
Postupak lemljenja za slijepe prirubnice kritičan je korak u osiguravanju pouzdanog spoja bez curenja. Slijedeći korake navedene u ovom postu na blogu i pridržavajući se najboljih praksi, možete postići visokokvalitetne lemljene spojeve koji će izdržati zahtjeve industrijske primjene. Ako imate bilo kakvih pitanja ili trebate dodatnu pomoć oko lemljenja slijepih prirubnica ili bilo kojeg drugog aspekta naših proizvoda, slobodno nas kontaktirajte. Ovdje smo da vam pomognemo pronaći prava rješenja za vaše potrebe. Bilo da ste malo poduzeće ili veliko industrijsko poduzeće, imamo stručnost i resurse da ispunimo vaše zahtjeve. Obratite nam se već danas kako bismo započeli razgovor o vašim potrebama za slijepim prirubnicama i istražili kako možemo raditi zajedno kako bismo postigli vaše ciljeve.
Reference
- ASME B16.5 - Cijevne prirubnice i prirubnički spojevi
- Priručnik za lemljenje - Opsežan vodič za tehnike i primjene lemljenja